
I et metallverksted er bøyepressen hjertet i produksjonen. Flate ark kommer inn, og formede deler dukker opp: braketter, kabinetter, chassis og utallige andre komponenter som skal settes sammen til maskiner, kjøretøy og bygninger. Kvaliteten på disseDeler til fremstilling av metallplateravhenger av presisjonen i bøyeprosessen. Noen få grader av feil i en bøyningsvinkel kan bety en del som ikke passer, en dør som ikke lukkes, eller en struktur som ikke klarer inspeksjon. I flere tiår var manuelle kantpresser avhengig av operatørens ferdigheter til å plassere arket og kontrollere svingen. Men manuell bøying er iboende variabel. To operatører kan produsere to forskjellige resultater fra samme tegning. CNC-bøyning har endret denne ligningen. En CNC-bøyemaskin bruker datamaskinens numeriske kontroll for å plassere arket, kontrollere bøyevinkelen og administrere hele bøyesekvensen med en presisjon som ingen mennesker kan matche.
Betydningen av CNC-bøying for kvaliteten på metallbearbeidingsdeler kan ikke overvurderes. Det er forskjellen på en del som passer og en del som er skrotet. Det er forskjellen mellom en produksjon som er konsistent og en som er plaget med variasjon. Og det er forskjellen mellom en fabrikasjonsbutikk som kan konkurrere på kvalitet og en som kun konkurrerer på pris. Denne artikkelen vil undersøke hvorfor CNC-bøying er kritisk for delers kvalitet. Vi vil dekke teknologien til CNC-bøying, faktorene som bestemmer bøyekvaliteten, rollen til verktøy og materiale, og kvalitetskontrolltiltakene som sikrer at hver del oppfyller spesifikasjonene. Vi vil også gi detaljerte spesifikasjoner for våre metallplater fra fabrikken vår ved Cangzhou Shengsen Metal Products Co., Ltd.
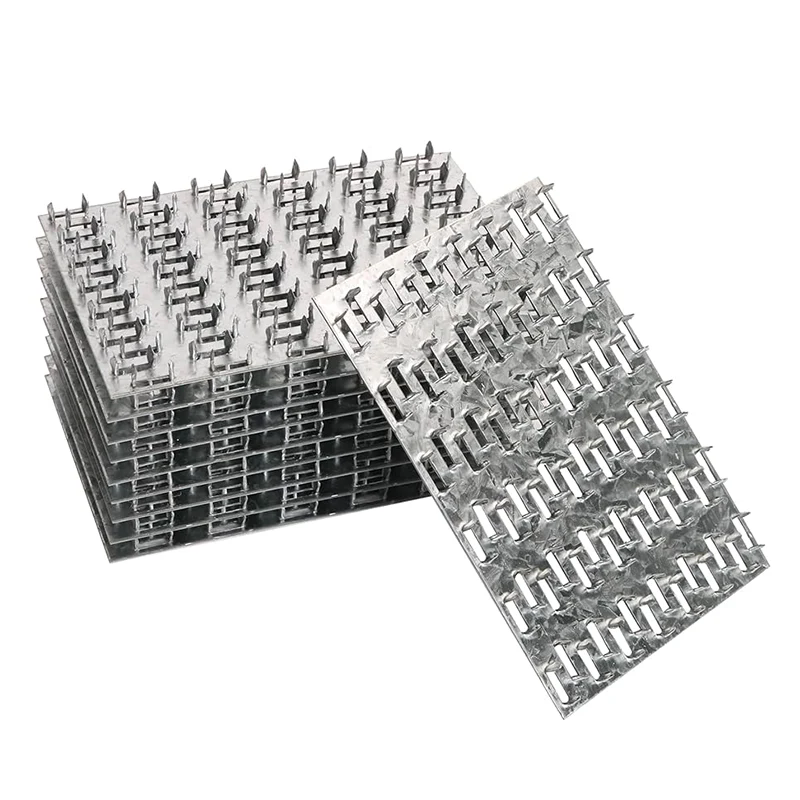
Den grunnleggende forskjellen mellom CNC-bøying og manuell bøying er kilden til kontroll. I en manuell kantpresse kontrollerer operatøren posisjonen til bakmåleren, dybden på ramslaget og bøyningsvinkelen. Operatørens dyktighet, erfaring og oppmerksomhet bestemmer kvaliteten på bøyningen. Det er ikke dermed sagt at dyktige operatører ikke kan produsere arbeid av høy kvalitet; de kan. Men manuell bøying er iboende variabel. Operatøren kan feillese en dimensjon, bakmåleren kan skli, eller materialet kan springe tilbake annerledes enn forventet. Disse variasjonene akkumuleres, og resultatet er en del som kan være utenfor toleranse. CNC-bøyning fjerner operatøren fra kontrollsløyfen. Maskinens datamaskin kontrollerer posisjonen til bakmåleren, ramslaget og bøyningsvinkelen. Operatørens rolle er å laste arket, starte syklusen og losse den ferdige delen. Maskinen gjør resten med en presisjon og repeterbarhet som er umulig å oppnå manuelt.
Kjerneteknologien til en CNC-bøyemaskin er CNC-kontrolleren. Denne kontrolleren lagrer et program som definerer bøyesekvensen: posisjonen til bakmåleren for hver bøy, dybden på ramslaget og bøyningsvinkelen. Kontrolleren kompenserer også for materialfjæring, som er materialets tendens til å gå delvis tilbake til sin opprinnelige form etter at bøyekraften er fjernet. Fjæringskompensasjon er avgjørende for å oppnå nøyaktige bøyningsvinkler. Kontrolleren beregner nødvendig overbøyning basert på materialtype, tykkelse og bøyeradius, og den justerer ramslaget deretter. Tabellen nedenfor sammenligner nøkkelegenskapene til manuell og CNC-bøying.
| Karakteristisk | Manuell bøying | CNC bøying |
| Kontrollkilde | Operatør | CNC-kontroller |
| Bøyvinkelnøyaktighet | +/- 1° til 2° | +/- 0,1° til 0,5° |
| Repeterbarhet | Lav | Høy |
| Tilbakespringskompensasjon | Manuell justering | Automatisk beregning |
| Oppsettstid | Lang | Kort (programgjenkalling) |
| Ferdighetskrav | Høy | Moderat |
| Egnet for komplekse deler | Begrenset | Glimrende |
PåCangzhou Shengsen Metal Products Co., Ltd., vår fabrikk bruker CNC-bøyemaskiner for produksjon av våre metallplater. Vi har investert i avanserte CNC kantpresser med fleraksede bakmålere og automatiske verktøyvekslere. Vårt mål er å gi våre kunder deler som oppfyller de strengeste toleransene og de høyeste kvalitetsstandardene.
Bøyevinkelen er vinkelen som dannes mellom de to flensene til en bøyd del. For en enkel 90-graders brakett er bøyningsvinkelen 90 grader. For en mer kompleks del kan bøyningsvinkelen være 45 grader, 60 grader eller en hvilken som helst annen vinkel spesifisert av designet. Nøyaktigheten til bøyevinkelen er kritisk fordi den avgjør om delen vil passe med andre komponenter. Hvis bøyningsvinkelen er for stor eller for liten, vil delen ikke justeres riktig med sammenkoblende deler, og monteringen vil være vanskelig eller umulig å fullføre. I noen tilfeller kan en liten feil i bøyevinkelen tolereres; i andre kan det føre til feil. Tabellen nedenfor illustrerer effekten av bøyningsvinkelfeil på tilpasningen til en enkel brakett.
| Bøyvinkelfeil | Flensposisjonsfeil (for 100 mm flens) | Monteringspåvirkning |
| 0,5° | 0,87 mm | Mindre; kan være innenfor toleranse |
| 1,0° | 1,75 mm | Moderat; kan kreve omarbeid |
| 2,0° | 3,49 mm | Betydelig; delen passer kanskje ikke |
| 5,0° | 8,72 mm | Alvorlig; del vil ikke passe |
Tabellen viser at selv en liten feil i bøyevinkelen kan resultere i en betydelig feil i flensens posisjon. For en 100 mm flens resulterer en 2-graders feil i en 3,5 mm feil på tuppen av flensen. Dette kan være forskjellen mellom en del som passer og en del som ikke passer. CNC-bøyning minimerer denne feilen ved nøyaktig å kontrollere ramslaget og kompensere for tilbakefjæring. På vår fabrikk bruker vi CNC-bøyemaskiner som kan holde bøyevinkler innenfor +/- 0,1 grader. Dette nøyaktighetsnivået sikrer at våre metallplater passer sammen og fungerer slik de er designet.
Repeterbarhet er en prosess evne til å produsere det samme resultatet om og om igjen. Ved platefremstilling betyr repeterbarhet at den første delen og den tusende delen er identiske. Dette er grunnlaget for produksjonskvalitet. Uten repeterbarhet må hver del inspiseres individuelt, og det er ingen garanti for at delene passer sammen. Med repeterbarhet kan produsenten være trygg på at delene vil oppfylle spesifikasjonene uten behov for 100 % inspeksjon. CNC-bøying er iboende repeterbar fordi maskinen følger et program. Når programmet er satt, vil maskinen produsere samme bøyevinkel, samme flenslengde og samme delgeometri hver gang. Tabellen nedenfor sammenligner repeterbarheten til manuell og CNC-bøying.
| Parameter | Manuell bøying | CNC bøying |
| Variasjon av bøyevinkel (innen en batch) | +/- 1° til 2° | +/- 0,1° til 0,5° |
| Flenslengdevariasjon | +/- 0,5 mm | +/- 0,1 mm |
| Del-til-del-konsistens | Lav | Høy |
| Inspeksjonskrav | 100% inspeksjon | Prøvetaking inspeksjon |
| Skraprate | Høyere | Senke |
Hos Cangzhou Shengsen Metal Products Co., Ltd. er fabrikken vår utstyrt med CNC-bøyemaskiner som leverer eksepsjonell repeterbarhet. Vi har evnen til å produsere store partier av metallbearbeidingsdeler med jevn kvalitet. Vårt kvalitetskontrollsystem inkluderer statistisk prosesskontroll (SPC) for å overvåke repeterbarheten til bøyeprosessen vår og for å identifisere eventuelle trender som kan påvirke delens kvalitet.
Verktøyet – stansen og dysen – er en kritisk faktor for bøyekvaliteten. Stansen er det øvre verktøyet som presser arket inn i formen. Dysen er det nedre verktøyet som støtter arket og bestemmer bøyeradiusen. Valg av riktig verktøy for materialet og ønsket bøyeradius er avgjørende for å oppnå en kvalitetsbøy. Hvis verktøyet ikke er tilpasset materialet, kan bøyningen være unøyaktig, materialet kan sprekke, eller verktøyet kan bli skadet. De viktigste verktøyparametrene er stansespissens radius, dysens åpningsbredde og dysevinkelen. Stempelspissens radius bestemmer den indre bøyeradiusen til delen. Dyseåpningsbredden bestemmer nødvendig bøyekraft og minimum flenslengde. Dysevinkelen bestemmer vinkelen som materialet kan bøyes til. Tabellen nedenfor oppsummerer verktøyvalgkriteriene for vanlige materialer.
| Materiale | Tykkelse (mm) | Anbefalt dyseåpning (mm) | Anbefalt stanseradius (mm) |
| Mildt stål | 1.0 | 8 | 1.0 |
| Mildt stål | 2.0 | 16 | 2.0 |
| Rustfritt stål | 1.0 | 10 | 1.5 |
| Rustfritt stål | 2.0 | 20 | 3.0 |
| Aluminium | 1.0 | 8 | 1.0 |
| Aluminium | 2.0 | 16 | 2.0 |
På vår fabrikk har vi et omfattende lager av verktøy for våre CNC-bøyemaskiner. Vi har stanser og dyser i en rekke størrelser og konfigurasjoner for å passe til ulike materialer og bøyekrav. Verktøyet vårt er presisjonsslipt og vedlikeholdt for å sikre jevn ytelse. Vi har også muligheten til å designe og produsere tilpasset verktøy for spesielle bruksområder.
Materialevariasjon er en av de mest utfordrende faktorene ved bøying av plate. Selv når materialet oppfyller den angitte karakteren og tykkelsen, kan det være variasjoner i dets mekaniske egenskaper, som flytegrense, strekkfasthet og duktilitet. Disse variasjonene påvirker tilbakefjæringen til materialet, som igjen påvirker bøyningsvinkelen. Et materiale med høyere flytegrense vil springe tilbake mer enn et materiale med lavere flytegrense. Hvis CNC-bøyemaskinen ikke kompenserer for denne variasjonen, vil bøyevinkelen være unøyaktig. Tabellen nedenfor oppsummerer effekten av materialvariasjon på tilbakefjæring og bøyningsvinkel.
| Materiell eiendom | Variasjon | Effekt på Springback | Effekt på Bend Angle |
| Yield Styrke | +10 % | Øke | Bøyevinkelen reduseres (mer tilbakefjæring) |
| Yield Styrke | -10 % | Reduksjon | Bøyevinkelen øker (mindre tilbakefjæring) |
| Tykkelse | +5 % | Øke | Bøyevinkelen reduseres |
| Tykkelse | -5 % | Reduksjon | Bøyevinkelen øker |
| Kornretning | Parallell vs. vinkelrett | Varierer | Varierer |
Hos Cangzhou Shengsen Metal Products Co., Ltd. adresserer fabrikken vår materialvariasjon gjennom en kombinasjon av materialsertifisering, innkommende inspeksjon og CNC-programmering. Vi verifiserer de mekaniske egenskapene til materialet før det går i produksjon, og vi justerer våre CNC-programmer for å kompensere for de spesifikke egenskapene til hver batch. Denne proaktive tilnærmingen sikrer at våre metallplatedeler oppfyller de nødvendige bøyevinkeltoleransene uavhengig av materialvariasjon.
Kvalitetskontroll er den siste sikringen for fremragende CNC-bøying. Selv med det beste utstyret og de dyktigste operatørene kan det oppstå feil. Et omfattende kvalitetskontrollprogram oppdager disse feilene før de blir defekter. Nøkkelelementene i et kvalitetskontrollprogram for CNC-bøying er første artikkelinspeksjon, inspeksjon under prosess og sluttinspeksjon. Første artikkelinspeksjon utføres på første del av en produksjonskjøring. Den bekrefter at delen oppfyller alle tegningsspesifikasjoner, inkludert bøyningsvinkler, flenslengder og hullposisjoner. Prosesskontroll utføres periodisk under produksjonskjøringen. Den bekrefter at prosessen forblir i kontroll og at delene fortsetter å oppfylle spesifikasjonene. Sluttkontroll utføres på de ferdige delene før de sendes. Den verifiserer at delene oppfyller alle krav og at de er fri for defekter. Tabellen nedenfor oppsummerer kvalitetskontrolltiltakene og deres hyppighet.
| Inspeksjonstype | Hyppighet | Hva er sjekket | Akseptkriterier |
| Første artikkelinspeksjon | Første del av produksjonen | Alle dimensjoner, bøyningsvinkler, hullposisjoner | Tegningsspesifikasjoner |
| Inspeksjon under prosess | Hver 2. time | Bøyevinkler, flenslengder | SPC-kontrollgrenser |
| Endelig inspeksjon | Før sending | Visuelle defekter, kritiske dimensjoner | Kundens krav |
| Dimensjonsrapport | Per batch | Nøkkeldimensjoner | Tegningsspesifikasjoner |
På fabrikken vår har vi implementert et strengt kvalitetskontrollprogram for våre CNC-bøyeoperasjoner. Vi bruker kalibrerte måleinstrumenter, inkludert digitale gradskiver og koordinatmålemaskiner (CMM), for å verifisere nøyaktigheten til våre bends. Vi fører også detaljerte registreringer av alle inspeksjoner, og gir våre kunder full sporbarhet. Vår forpliktelse til kvalitet har gjort oss til en pålitelig leverandør av metallbearbeidingsdeler til kunder over hele verden.
Spørsmål 1: Hva er den typiske bøyevinkeltoleransen for CNC-bøying?
Svar: Den typiske bøyevinkeltoleransen for CNC-bøying er +/- 0,5 grader for standardapplikasjoner og +/- 0,1 grader for høypresisjonsapplikasjoner. Den oppnåelige toleransen avhenger av materialet, verktøyet og maskinen. Hos Cangzhou Shengsen Metal Products Co., Ltd., kan vi oppnå bøyevinkeltoleranser så tette som +/- 0,1 grader for våre metallplater.
Spørsmål 2: Hvordan påvirker tilbakefjæringen bøyningsnøyaktigheten, og hvordan kompenseres det?
Svar: Tilbakespring er materialets tendens til å gå delvis tilbake til sin opprinnelige form etter at bøyekraften er fjernet. Det gjør at bøyevinkelen blir mindre enn vinkelen som er satt på maskinen. CNC-bøyemaskiner kompenserer for tilbakespring ved å overbøye materialet. Mengden overbøy beregnes basert på materialtype, tykkelse og flytestyrke. Fabrikken vår bruker avanserte CNC-kontrollere som automatisk beregner og bruker tilbakefjæringskompensasjon.
Spørsmål 3: Hva er minste flenslengde for CNC-bøying?
Svar: Minste flenslengde avhenger av dysens åpningsbredde. Som en generell regel er minimum flenslengde ca. 4 ganger dyseåpningen. For en 16 mm dyseåpning er minste flenslengde 64 mm. Hvis flensen er kortere enn dette, kan det hende at stansen ikke kan danne bøyningen ordentlig. Vårt ingeniørteam kan gi råd om optimal dyseåpning og minimum flenslengde for din spesifikke del.
Spørsmål 4: Kan CNC-bøying produsere bend med stor radius?
Svar: Ja, CNC-bøying kan gi bøyer med stor radius. Dette oppnås ved å bruke en stanse med stor spissradius eller ved å bruke en spesiell bøyeteknikk kalt "luftbøyning". Luftbøyning gjør at materialet kan bøyes til en radius som er større enn stansespissens radius. Vår fabrikk har verktøyet og ekspertisen til å produsere bøyninger med store radier i en rekke materialer.
Spørsmål 5: Hvordan sikrer jeg at mine metallplater oppfyller de nødvendige bøyetoleransene?
Svar: For å sikre at platebearbeidingsdelene dine oppfyller de nødvendige bøyetoleransene, samarbeid med en produsent som bruker CNC-bøyemaskiner og har et omfattende kvalitetskontrollprogram. Gi klare tegninger med definerte toleranser. Diskuter materialet og bruken med produsenten for å sikre at riktig verktøy og bøyeparametere er valgt. Hos Cangzhou Shengsen Metal Products Co., Ltd. jobber vi tett med kundene våre for å sikre at hver del oppfyller deres krav.
CNC-bøying er kritisk for kvaliteten på metallbearbeidingsdeler fordi det gir presisjonen, repeterbarheten og konsistensen som manuell bøying ikke kan matche. Det sikrer at bøyevinklene er nøyaktige, at delene passer sammen og at produksjonen er jevn. Det reduserer skrot-, omarbeidings- og inspeksjonskostnader. Og det muliggjør produksjon av komplekse deler som ville være vanskelig eller umulig å produsere manuelt. Hos Cangzhou Shengsen Metal Products Co., Ltd. er fabrikken vår utstyrt med avanserte CNC-bøyemaskiner og et omfattende kvalitetskontrollsystem. Vi har ekspertisen og erfaringen til å produsere høykvalitets metallplatedeler for et bredt spekter av bransjer. Enten du trenger enkle braketter eller komplekse kapslinger, kan vi dekke dine krav.
Vår forpliktelse til kvalitet og kundetilfredshet har gjort oss til en pålitelig partner for bedrifter over hele verden. Vi inviterer deg til å kontakte oss for å diskutere dine krav til metallfabrikasjonsdeler. Vi kan gi prøver, tilbud og designhjelp. La oss vise deg hvordan CNC-bøying kan forbedre kvaliteten på metalldelene dine.
Kontakt Cangzhou Shengsen Metal Products Co., Ltd. i dagfor å diskutere dine krav til platefabrikasjonsdeler og finne ut hvordan våre CNC-bøyningsevner kan oppfylle dine kvalitetsstandarder.


